Overflatevarming eller dyp oppvarming? Slik virker frekvens på induksjonsvarmere
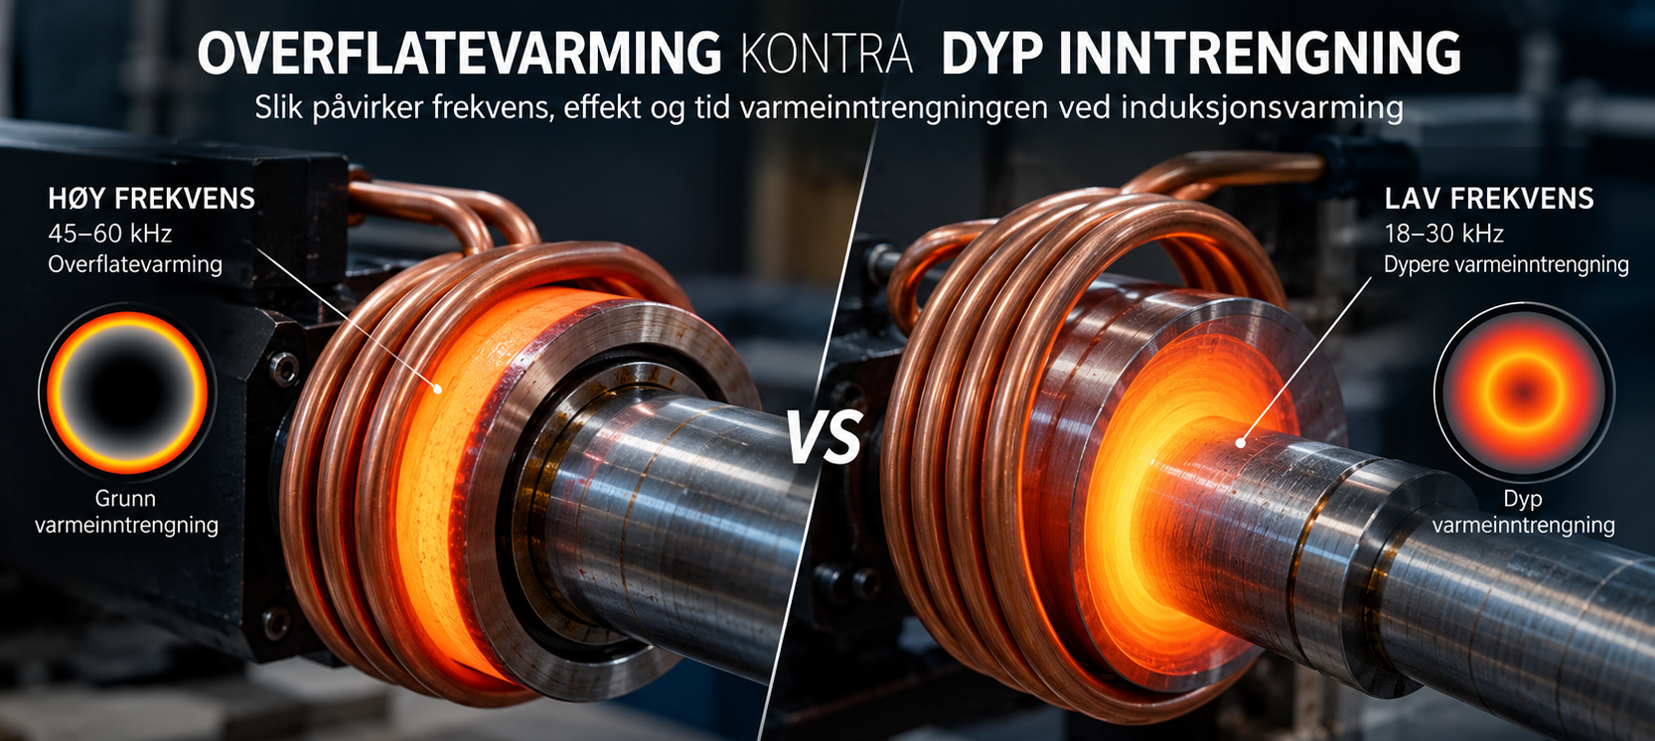
Ved induksjonsvarming er det ikke alltid ønskelig å varme mest mulig metall. Noen ganger skal en hel komponent varmes opp. Andre ganger ønsker man å varme en mutter, ring eller hylse raskt, mens akslingen innenfor forblir så kald som mulig. For å få riktig resultat må man forstå samspillet mellom frekvens, effekt, tid og spoleutforming.
To forskjellige typer varmeinntrengning
Induksjonsvarmeren skaper et vekslende magnetfelt som induserer elektriske strømmer i metallet. Disse strømmene utvikler varme. Hvor i metallet strømmen konsentreres, avhenger blant annet av frekvensen og materialets egenskaper.
Men det er viktig å skille mellom to ting: elektromagnetisk inntrengning (hvor varmen først utvikles) og termisk varmeledning (hvordan varmen etterpå sprer seg videre). Selv om varmen først utvikles nær overflaten, vil den gradvis ledes innover så lenge temperaturforskjellen består.
Hva betyr skin-effekten?
Skin-effekten betyr at vekselstrømmen normalt konsentreres mer mot overflaten av en metallkomponent. Høyere frekvens gir vanligvis grunnere elektromagnetisk inntrengning, mens lavere frekvens gir dypere strømfordeling – når øvrige forhold er like.
Skinndybden er ikke en skarp grense. Den beskriver en gradvis reduksjon av strømtettheten innover i materialet. Ved én skinndybde er strømtettheten i en idealisert modell omtrent 37 % av verdien ved overflaten.
Forenklet sammenheng: skinndybde δ ≈ √(ρ / (π · f · μ)), der ρ er elektrisk resistivitet, f er frekvens og μ er magnetisk permeabilitet. Formelen viser hvorfor samme kHz kan gi forskjellige resultater i ulike metaller.
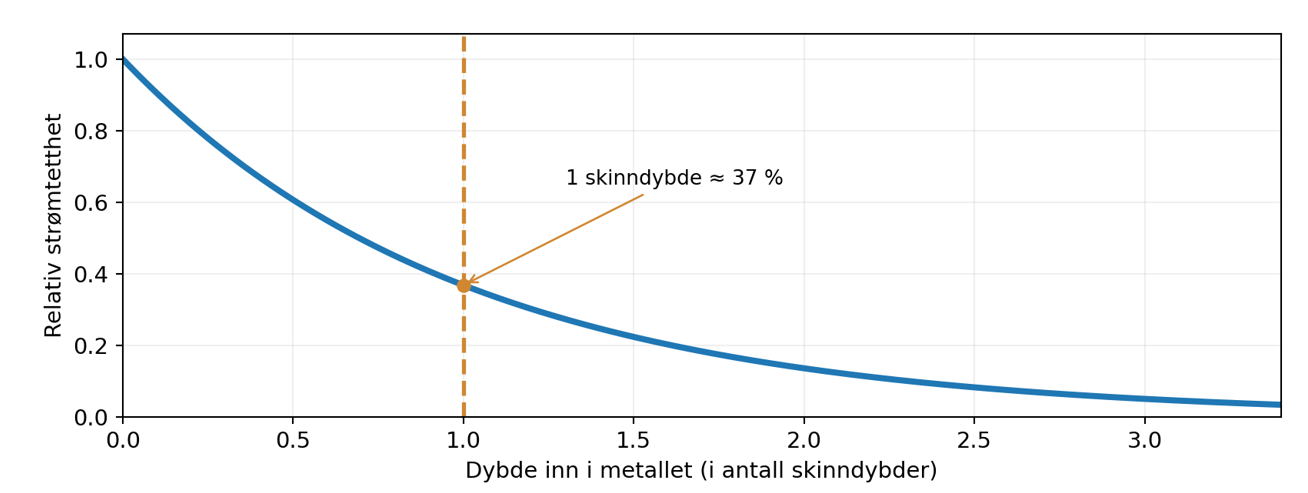
Illustrasjon 1: Prinsipp for hvordan indusert strømtetthet avtar med dybden. Ikke måledata fra en bestemt maskin.
Frekvens: høyere eller lavere kHz?
Innenfor portable induksjonsvarmere som arbeider omtrent i området 18–60 kHz, kan følgende inndeling være nyttig. Dette er relative områder for denne maskinklassen, ikke universelle grenser for induksjonsoppvarming.
|
Frekvensområde |
Typisk tendens |
Aktuelle oppgaver |
|
18–30 kHz |
Relativt dypere strømfordeling |
Større eller tykkere ståldeler |
|
30–45 kHz |
Kompromiss mellom lokal og dypere oppvarming |
Variert verkstedarbeid |
|
45–60 kHz |
Mer overflatekonsentrert varmeutvikling |
Mindre deler, muttere og lokal oppvarming |
I større industrielle systemer brukes også langt lavere og langt høyere frekvenser. Derfor er det misvisende å si at eksempelvis 20 kHz alltid betyr «dyp varme» uten å vite dimensjon, materialtype og bruksområde.
Hvorfor oppvarmingstiden kan være viktigere enn du tror
Selv med høy frekvens kan en lang oppvarmingstid gjøre at varmen sprer seg helt inn til kjernen. Det er derfor ikke nok å velge en maskin med høy kHz dersom målet er å beskytte en aksling. Kort og kontrollert oppvarming kan gi større temperaturforskjell mellom en ytre ring og akslingen innenfor.
Varmen sprer seg gradvis ved varmeledning. En nyttig tommelfingerregel er at den karakteristiske termiske spredningslengden øker omtrent med kvadratroten av tiden. Det betyr at varmeprofilen endrer seg selv etter at induksjonsvarmeren er slått av.
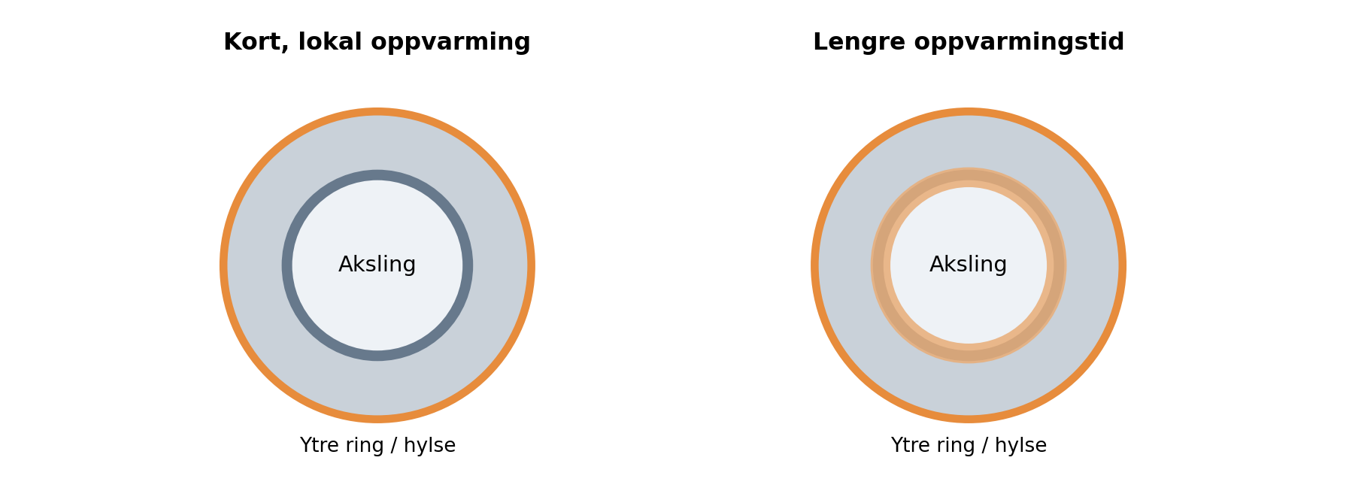
Illustrasjon 2: Prinsippskisse av en ring rundt en aksling. Oransje markerer oppvarmede områder; ved lengre oppvarming kan varmen spre seg innover. Ikke en temperatursimulering.
Eksempel: løsne en ring uten å overopphete akslingen
En lagerring, hylse eller et nav kan sitte fast med presspasning på en aksling. Ved å varme den ytre komponenten kan den utvide seg, slik at forbindelsen blir lettere å demontere. Det er ofte ønskelig at den ytre delen blir varm raskere enn akslingen.
Hvis begge delene blir like varme, kan også akslingen ekspandere. Da kan noe av fordelen med selektiv oppvarming gå tapt. Enda viktigere er det at akslingen kan være herdet, eller at nærliggende lagre, tetninger og smøremidler har begrenset temperaturtoleranse. Det finnes ingen universell sikker temperatur for alle slike komponenter.
|
Mål |
Praktisk valg |
Hvorfor |
|
Varm ytre ring, beskytt aksling |
Målrettet coil, rask og kontrollert oppvarming |
Skaper temperaturforskjell før varme ledes innover |
|
Varm hele ståldelen |
Frekvens og tid tilpasset godstykkelsen |
Gir mer gjennomgående temperatur |
|
Løsne fastgrodd mutter |
Coil tett på mutteren, korte kontrollerte intervaller |
Begrenser unødig varme i bolt og nærområde |
Effekt (kW) og frekvens (kHz) er ikke det samme
kW beskriver tilgjengelig effekt, mens kHz påvirker hvor den elektromagnetiske varmeutviklingen konsentreres. En kraftigere induksjonsvarmer kan i enkelte tilfeller være mer skånsom mot omkringliggende deler fordi den utfører jobben raskere. Men høy effekt kan også gi lokal overoppheting dersom varmen ikke kontrolleres.
|
Faktor |
Påvirker hovedsakelig |
Praktisk betydning |
|
Frekvens (kHz) |
Elektromagnetisk inntrengning |
Høyere kHz gir normalt grunnere strømfordeling |
|
Effekt (kW) |
Hvor raskt energi tilføres |
Kan gi rask temperaturøkning |
|
Tid |
Hvor langt varme ledes videre |
Lang tid kan varme aksling og kjerne |
|
Spole og avstand |
Hvor feltet kobles inn |
Riktig coil gir mer målrettet varme |
|
Materiale og tykkelse |
Både oppvarming og varmeledning |
Stål, kobber og aluminium reagerer ulikt |
Spolens form har stor betydning
En induksjonsspole (coil) som følger formen på arbeidsstykket og ligger i riktig avstand, kan gi mer effektiv og lokal oppvarming. En stor spole som omslutter både ring og aksling, kan varme et større område enn ønskelig. To maskiner med lik effekt og frekvens kan derfor oppføre seg forskjellig når spolene er ulike.
Materialvalg: stål, kobber og aluminium
Ferromagnetisk stål er ofte forholdsvis lett å varme med induksjon ved lave og moderate temperaturer. Kobber og aluminium er ikke ferromagnetiske og leder både elektrisitet og varme godt. De krever ofte annen spole- og effektstrategi. Magnetiske egenskaper endrer seg også når stålet blir svært varmt, så varmeinntrengningen er ikke nødvendigvis konstant gjennom hele prosessen.
Slik jobber du mer kontrollert
- Bestem hvilken komponent som skal varmes, og hva som må beskyttes.
- Velg en coil som retter feltet mot ønsket område.
- Bruk korte, kontrollerte oppvarmingsintervaller når aksling eller tetninger er temperaturfølsomme.
- Mål temperaturen både på delen som varmes og på den delen som skal beskyttes.
- Vær oppmerksom på at blankt metall kan gi misvisende målinger med IR-termometer.
- Avslutt når nødvendig ekspansjon er oppnådd – ikke varm mer enn nødvendig.
Viktig: Korte pulser er en metode for å kontrollere energitilførselen, men varmeledning fortsetter også i pausene. Ved kritiske komponenter må temperaturgrensene bestemmes ut fra produsentens dokumentasjon og faktisk materiale.
Vanlige spørsmål
Gir høyere kHz alltid mindre varmeinntrengning?
Det gir normalt grunnere elektromagnetisk strømfordeling, men lang oppvarmingstid kan likevel varme kjernen gjennom varmeledning.
Kan jeg varme en lagerring uten å varme akslingen?
Du kan forsøke å skape en nyttig temperaturforskjell ved målrettet og rask oppvarming. Akslingen vil imidlertid ikke nødvendigvis forbli kald, og temperaturen må kontrolleres.
Er høy effekt mer skadelig enn lav effekt?
Ikke nødvendigvis. Høy effekt over kort tid kan gi mindre uønsket varmeledning enn lav effekt over lang tid, men krever god kontroll for å unngå lokal overoppheting.
Hva er viktigst når jeg velger induksjonsvarmer?
Se på hele oppgaven: effekt, frekvens, coil, materiale, dimensjon og behovet for temperaturkontroll – ikke bare oppgitt wattstyrke.
Oppsummert
Ønsker du overflatevarming, er høyere egnet frekvens ofte en fordel. Skal hele komponenten varmes, kan lavere frekvens og lengre tid være mer hensiktsmessig. Men frekvensen alene bestemmer aldri resultatet. Det er kombinasjonen av kHz, kW, spoleutforming, materiale og oppvarmingstid som avgjør hvor varmen utvikles – og hvor langt den rekker å spre seg.
Les også på induksjonsvarmer.no: «Slik påvirker frekvens (kHz) varmeutviklingen i induksjonsoppvarming» og «Induksjonsvarming i praksis: Hvordan coil-utforming styrer energioverføring».
